Shandong Taixing Advanced Material Co., Ltd.
Uutiset

Mikä on epoksihartsiin lisätyn alumiinihydroksidin enimmäismäärä?

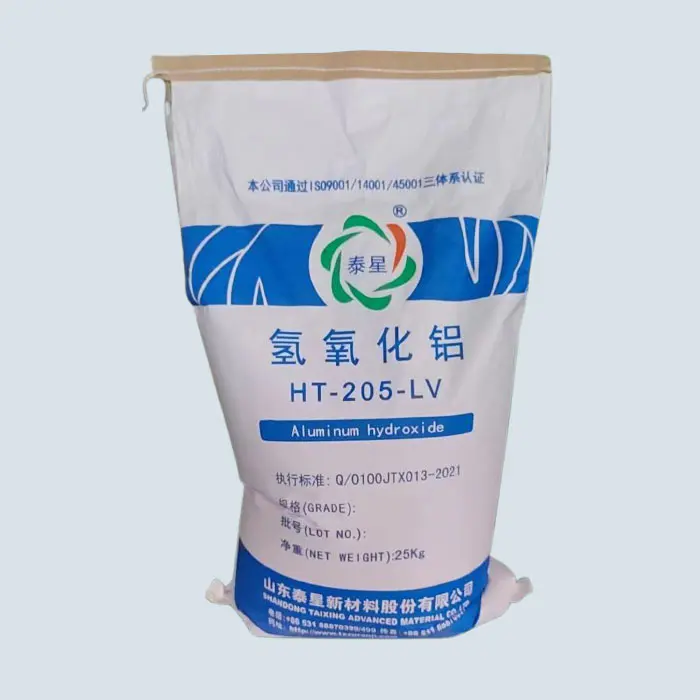
Maailmanlaajuisessa valtavirran teknologiassa halogeeniton palonestoaine, vähäsavuinen ja myrkytön sekä eristetäyte epoksihartsista, alumiinihydroksidista (ATH) on tullut suosituin epäorgaaninen palonestoaine täyteaine elektronisissa tiivisteissä, valussa, kuparipäällysteisissä laminaateissa, komposiittimateriaaleissa, savun eristyskomponenteissa ja muilla aloilla kattavien etujensa ansiosta hallittavissa olevissa palonestokustannuksissa ja palonestoaineissa. ystävällisyys. Yleisin globaalien materiaaliyritysten esittämä ydinkysymys kaavakehityksessä on: Mikä on enimmäismääräalumiinihydroksidijoita voidaan lisätä epoksihartsijärjestelmiin?


Ⅰ.Ydinpäätelmä: Alumiinihydroksidin lisäysmäärä epoksihartsissa

Teollisissa tuotantoolosuhteissa, jotka täyttävät normaalin sekoitus-, vaahdonesto-, kaatamisen/valun/muovauksen eivätkä halkeile tai kuoriudu kovettumisen jälkeen ja täyttävät mekaaniset ja eristysstandardit:

1. Tavanomainen modifioimaton alumiinihydroksidi: Suurin käytännön lisäysmäärä on 50-65 paino-% (massaosuus);

2. Silaani/titanaattimodifikaatio + hiukkaskoon lajiteltu alumiinihydroksidi: käytännöllinen enimmäislisäysmäärä voi olla 70-82 painoprosenttia;

3. Laboratorion äärimmäinen optimointijärjestelmä: Teoreettinen yläraja voi lähestyä 85 painoprosenttia, mutta se soveltuu vain erikoisprosesseihin, eikä sillä ole vakautta laajamittaista tuotantoa varten.


Yksinkertaisesti sanottuna: tavallinen kaava ≤ 65%; Muokattu ja optimoitu kaava 70% -82%; Äärimmäinen kaava ei ylitä 85%. Tämä on maailmanlaajuisesti tunnustettu turvallinen, vakaa ja massatuotettu lisäysraja epoksialumiinihydroksidijärjestelmille.


Aluminum Hydroxide


Ⅱ.Neljä keskeistä rajoitusta, jotka määrittävät lisättävän enimmäismäärän

Mitä suurempi määrä alumiinihydroksidia lisätään, sitä parempi. Ylärajan rikkominen johtaa suoraan järjestelmän romahtamiseen, käsittelyn epäonnistumiseen ja suorituskyvyn romahtamiseen. Neljä tärkeintä rajoitusta määrittelevät yhdessä "maksimilisäyksen punaisen viivan".

1. Viskositeettirajoitus: Prosessoinnin juoksevuuden absoluuttinen yläraja

Epoksihartsilla itsessään on tietty perusviskositeetti, ja epäorgaanisena jauheena mitä suurempi määrä alumiinihydroksidia lisätään, sitä eksponentiaalisesti järjestelmän viskositeetti kasvaa.

-Yli 65 %: Järjestelmästä tulee viskoosi, vaikea sekoittaa, eikä kuplia voida poistaa;

-Yli 75 %: Itsetasoittumis-, kaatamis- ja valukyvyn menetys, ei pysty mukautumaan automaattiseen annosteluun, tyhjiösuimaukseen ja muotinmuodostukseen;

-Yli 82 %: Hartsi ei pysty täysin kastelemaan täyteaineen pintaa, mikä johtaa "kuivan jauheen agglomeroitumiseen ja kuivaan agglomeraatioon", joka menettää täysin prosessoitavuutensa.


Viskositeetti on ensimmäinen kynnysarvo, joka määrittää enimmäislisäysmäärän ja on myös keskeinen ohjausindikaattori massatuotannossa maailmanlaajuisessa elektroniikka-, sähkö- ja komposiittimateriaaliteollisuudessa.


2. Mekaaniset suorituskyvyn rajoitukset: Tasapainottaa lujuuden ja sitkeyden raja

Alumiinihydroksidion jäykkä epäorgaaninen hiukkanen, ja liiallinen lisäys voi vahingoittaa epoksihartsin silloitettua verkostoa, mikä johtaa:

- Iskulujuus ja murtovenymä ovat vähentyneet merkittävästi, mikä tekee materiaalista hauraan ja alttiita halkeilulle;

-Liimauslujuus heikkenee ja sidoslujuus alustan ja komponenttien kanssa on riittämätön;

-Epävastaavuus lämpölaajenemiskertoimessa lämpöshokin aikana, mikä johtaa vääntymiseen ja irtoamiseen.


Teollinen optimaalinen tasapainopiste: UL94 V-0 liekinestoasteen noudattamisen edellytyksenä on, että lisäysmäärää on valvottava 55–70 %:ssa, mikä voi tasapainottaa palonestokykyä, lujuutta, sitkeyttä ja mittojen vakautta.


3. Rajapinnan yhteensopivuusrajoitus: dispergoinnin ja kostutuksen taustalla oleva logiikka

Modifioimattoman alumiinihydroksidin pinnalla on useita hydroksyyliryhmiä, vahva polaarisuus ja huono yhteensopivuus epoksihartsin kanssa. Korkealla lisäyksellä se on altis:

-Muodosta toissijainen jälleennäkeminen, mikä johtaa sisäisiin virheisiin;

- Täyteaineen ja hartsin rajapinnan välinen sidosvoima on heikko ja jännitys keskittyy;

- Kovetetun materiaalin eristyskyky ja jännitevastus heikkenevät.


Modifioimalla silaaniliitosaineilla ja pinnoittamalla superdispergointiaineilla rajapintojen yhteensopivuutta voidaan parantaa merkittävästi lisäämällä maksimilisäysmäärää 65 %:sta 70 % -82 %:iin.


4. Prosessin rajoitukset: Erot lisäyksen ylärajoissa eri muovausprosesseissa

Suurin lisäysmäärä eri prosesseissa samalla kaavalla on täysin erilainen, mikä on prosessin mukauttamisperiaate, jota on noudatettava maailmanlaajuisessa massatuotannossa:

- Tyhjiötiivistys/elektroninen infuusio: korkeat juoksevuusvaatimukset, yläraja 60 % -70 %;

-Muottivalu/sähkökomponentit: voidaan lämmittää viskositeetin vähentämiseksi, yläraja 70% -78%;

-Muovatut/massamuovatut muovit (BMC/DMC): korkealeikkausmuovaus, yläraja 75% -82%;

-Ohutkerroksinen liima/sidosaine: vaatii alhaisen viskositeetin ja korkean tunkeutumisen, yläraja 40% -55%.


Ⅲ.Miten ylität rajan: nosta enimmäislisäysmäärä 65 %:sta 80 %:iin+


Koska korkean palonestokyvyn, korkean CTI-arvon, korkean eristyksen ja alhaisten kustannusten kysyntä globaaleilla huippuluokan markkinoilla, neljää tärkeintä teknistä keinoa voidaan käyttää lisäämään turvallisesti lisätyn alumiinihydroksidin määrää säilyttäen samalla järjestelmän vakauden.

1. Täyteaineiden pinnan modifiointi: Rajapintojen suunnittelu on ydin

Alumiinihydroksidin pinnoitus in situ käyttäen silaanikytkentäainetta (KH550/KH560/KH570), titanaattia, aluminaattia ja hyperhaarautunutta polymeeriä:

-Vähennä pinnan napaisuutta ja vähennä vetysidosvoimia hiukkasten välillä;

-Paranna yhteensopivuutta ja kostutettavuutta epoksimatriisin kanssa;

-Vähennä agglomeroitumista ja viskositeetin kasvua korkeissa täyttöolosuhteissa.

Modifioinnin jälkeen viskositeettia voidaan alentaa 30-60 % samalla lisäysmäärällä ja korkeatäyttöikkuna voidaan avata suoraan.


2. Monihiukkaskoon luokittelu: tiukka pakkaus vähentää hartsin tarvetta

Tiukka pakkausteoriaa noudattaen käytetään suuren hiukkaskoon, keskikokoisen ja pienen hiukkaskoon (kuten 40 μm+8 μm+1,5 μm) yhdistelmää:

-Täytä suuret hiukkasraot pienillä hiukkasilla huokoisuuden vähentämiseksi;

- Vähentää hartsikääreen määrää ja parantaa juoksevuutta samalla kiintoainepitoisuudella;

- Saavuta suurempi lisäysmäärä, pienempi viskositeetti ja suurempi tiheys.

Luokittelun optimointi on kustannustehokkain ja tehokkain ratkaisu lisäaineiden määrän lisäämiseen.


3. Matalaviskositeettinen epoksisysteemin seostus: viskositeetin vähentäminen matriisista

-Valitse pienimolekyylipainoinen epoksi, sykloalifaattinen epoksi ja alifaattinen epoksi;

- Aktiivinen laimennusaine (VOC-vapaa, osallistuu kovettumiseen, ei kulje);

- Yhdistetty matalaviskositeettisten kovetusaineiden kanssa (polyeetteriamiini, modifioitu anhydridi).

Mitä pienempi matriisin viskositeetti on, sitä vahvempi on kyky vastaanottaa alumiinihydroksidia ja maksimilisäysmäärää voidaan kasvattaa 8 % -15 %.


4. Tehokkaat lisäaineet ja prosessin vahvistaminen: kaksinkertainen reologian ja dispersion takuu

-Tehokkaiden kostutus- ja dispergointiaineiden lisääminen: agglomeroitumisen hajottaminen ja rajapintojen vastuksen vähentäminen;

-Tarkat reologiset lisäaineet: saavuttaa leikkausohennus, staattinen laskeuman esto ja suuri virtaus rakentamisen aikana;

-Nopea tyhjiödispersio/kolmen telan hionta: Varmista täyteaineen täydellinen depolymerointi ja tasainen dispergoituminen ja estä kuivajauheen agglomeroituminen.


Ⅳ. Suositeltu lisäysmäärä teollistumista varten skenaarioiden mukaan (maailmanlaajuinen standardi)

Perustuen maailmanlaajuisen elektroniikan ja sähkön, uuden energian, raideliikenteen ja rakennuskomposiittimateriaalien todelliseen sertifiointiin ja massatuotantokokemukseen, annat käytännöllisimmät ohjeet määrän lisäämiseen:

1. Elektroninen liima-aine (virtalähde/ohjain/anturi): 50 % -65 %, V-0 palonestoaine, alhainen viskositeetti, korkea eristys;

2. Sähkövalu/eristimet/kytkinkomponentit: 65 % -78 %, korkea CTI, korkea palonestokyky, korkea mekaaninen lujuus;

3. Kuparipäällystetty laminaatti/eristelevy: 55 % -70 %, alhainen savu, korkea lämmönkestävyys, koon vakaus;

4. BMC/DMC-muovatut osat: 70% -82%, korkea täyttö, alhaiset kustannukset, hyvä muovattavuus;

5. Paloa hidastava liima/tiiviste: 40 % -55 %, tasapainottava liimauslujuus ja palonesto.


Ⅴ.Tyypilliset liiallisen lisäyksen riskit (täytyy välttää)

Kun yritykset pyrkivät sokeasti korkeisiin lisäainetasoihin vähentääkseen kustannuksia tai parantaakseen palonestokykyä, ylärajan ylittymisen jälkeen voi syntyä peruuttamattomia ongelmia:

- Viskositeettiräjähdys, ei pysty kaatamaan, poistamaan vaahtoa tai muodostamaan;

- Säröily, vääntyminen, suuri hauraus ja kovettuneen materiaalin kylmä- ja kuumakierron aiheuttama epäonnistuminen;

-Liitännässä on monia vikoja, jotka johtavat merkittävästi eristyksen suorituskyvyn ja jänniteresistanssin heikkenemiseen;

- Täyteaineiden laskeutuminen ja kerrostuminen, huono varastointikestävyys;

-Matala tuottoaste, ei voi läpäistä maailmanlaajuisia sertifikaatteja, kuten UL, IEC, RoHS jne.

Turvamuistutus: Määräalumiinihydroksidilisättyjen pitäisi pyrkiä suorituskyvyn tasapainoon ääriarvojen sijaan.


Ⅵ. Korkean täyttökaavan suunnittelulogiikka globaaleille markkinoille

Täyttääkseen maailmanlaajuisten asiakkaiden vaatimukset halogeenittoman ympäristönsuojelun, korkean palonestokyvyn, korkean luotettavuuden ja alhaisten kustannusten suhteen optimaalinen kaava noudattaa seuraavia periaatteita:

1. Aseta alaraja palonestotason perusteella: UL94 V-0 vaatii yleensä ≥ 50 %;

2. Aseta yläraja käsittelytekniikan perusteella: tiivistys ≤ 70 %, muovaus ≤ 82 %;

3. Ylärajan nostaminen muokatulla asteikolla: Muokkaus+asteikko voi lisätä lisäysmäärää 10% -15%;

4. Määritä lopputulos suorituskykytestauksen avulla: viskositeetti, isku, tarttuvuus, eristys ja lämpökierto läpäisevät kaikki.


Johtopäätös

Epoksihartsiin lisättävä enimmäismäärä alumiinihydroksidia on seurausta materiaalien, formulaatioiden, prosessien ja ominaisuuksien yhteisvaikutuksista. Perinteisen järjestelmän käytännön yläraja on 65 %, kun taas muunneltu optimointijärjestelmä voi saavuttaa vakaasti 70 % -82 %, äärimmäisen teoreettisen arvon ollessa enintään 85 %.


Pintamuokkauksella, hiukkaskoon luokittelulla, alhaisen viskositeetin matriisilla, lisäaineiden optimoinnilla ja prosessin vahvistamisella voidaan saavuttaa korkea täyttöaste, korkea palonestokyky ja korkea eristys tinkimättä prosessoitavuudesta ja mekaanisista ominaisuuksista, jotka mukautuvat täydellisesti globaalin elektroniikan, uuden energian, sähkön, rautatieliikenteen ja muiden alojen tiukoihin standardeihin ja ympäristövaatimuksiin. Tämä on materiaaliyritysten ydinteknologiapolku tuotteiden kilpailukyvyn parantamiseksi ja kansainvälisten markkinoiden laajentamiseksi.

Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä