Shandong Taixing Advanced Material Co., Ltd.
Uutiset

Mitä pitäisi tehdä, jos antimonitrioksidi ei ole hyvin dispergoitunut muoveihin?

Käytännössä käyttöantimonitrioksidi (Sb2O3)muovisten palonestoaineiden osalta "epätasainen dispersio" on ensisijainen prosessihaaste, joka johtaa heilahteluihin palonestoaineen tehokkuudessa, materiaalin mekaanisten ominaisuuksien heikkenemiseen ja tuotteiden ulkonäkövirheisiin. Tämä ongelma ei liity pelkästään "riittämättömään sekoitukseen", vaan se johtuu pikemminkin Sb203:n ja polymeerimatriisin luontaisten fysikaalisten ja kemiallisten ominaisuuksien välisestä perustavanlaatuisesta yhteensopimattomuudesta. Tämä artikkeli alkaa jauheagglomeraation olemuksesta ja rakentaa monimuotoisen systemaattisen ratkaisun, joka kattaa "pinnan modifiointijauheen teknisen reologisen käsittelyn".


I. Dispersiodilemman perimmäinen syy: antimonitrioksidin "luonnolliset ominaisuudet"

Hajautusongelman ratkaisemiseksi on ensin ymmärrettävä, kuinka sen kolme luontaista ominaisuutta estävät tasaisen hajoamisen:

1. Korkea pintaenergia ja voimakas agglomeraatiotaipumus:

·Sb2O3:lla erittäin polaarisena epäorgaanisena oksidina on erittäin korkea pintaenergia (yleensä >100 mJ/m²). Termodynaamisen minimoinnin periaatteen mukaan hienot hiukkaset vähentävät valtavaa pintaenergiaansa agglomeraation kautta muodostaen "pehmeän agglomeraation", jota hallitsevat van der Waalsin voimat, sekä "kovaa agglomeraatiota", joka muodostuu kemiallisesta sitoutumisesta korkean lämpötilan ja korkean kosteuden ympäristöissä.

·Sen primäärihiukkaskoko on yleensä 0,5-2,0 μm, mutta todelliset järjestelmään lisättävät aggregaatit ovat kymmeniä tai jopa satoja mikrometrejä.

2. Erittäin suuri tiheys:

·Sb2O3:n todellinen tiheys on jopa 5,2-5,7 g/cm³, mikä on yli viisi kertaa useimpien muovihartsien (~1 g/cm³) tiheys. Sulasekoituksen aikana merkittävä tiheysero voi aiheuttaa vakavia painovoiman vaikutuksesta laskeutuvia erotuksia ja keskipakodelaminaatiovaikutuksia, erityisesti matalaviskositeettisissa sulatuksissa tai seisokeissa, mikä johtaa vakaviin epätasaisiin Sb203-pitoisuuksiin ylemmissä ja alemmissa kerroksissa.

3. Rajapinnan yhteensopimattomuus orgaanisten polymeerien kanssa:

·Rajapintajännitys polaaristen ja hydrofiilisten Sb2O3-pintojen ja ei-polaaristen tai heikosti polaaristen orgaanisten polymeerien (kuten PP, PS, ABS) välillä on erittäin korkea, ja yhteensopivuus on erittäin huono. Sulatteeseen on vaikea tunkeutua ja kapseloida Sb203-aggregaatteja, mikä johtaa eristyneisiin "saariin" matriisissa, heikon rajapinnan sidosten muodostumiseen ja siitä tulee jännityksen keskittymispisteitä ja suorituskyvyn puutteita.


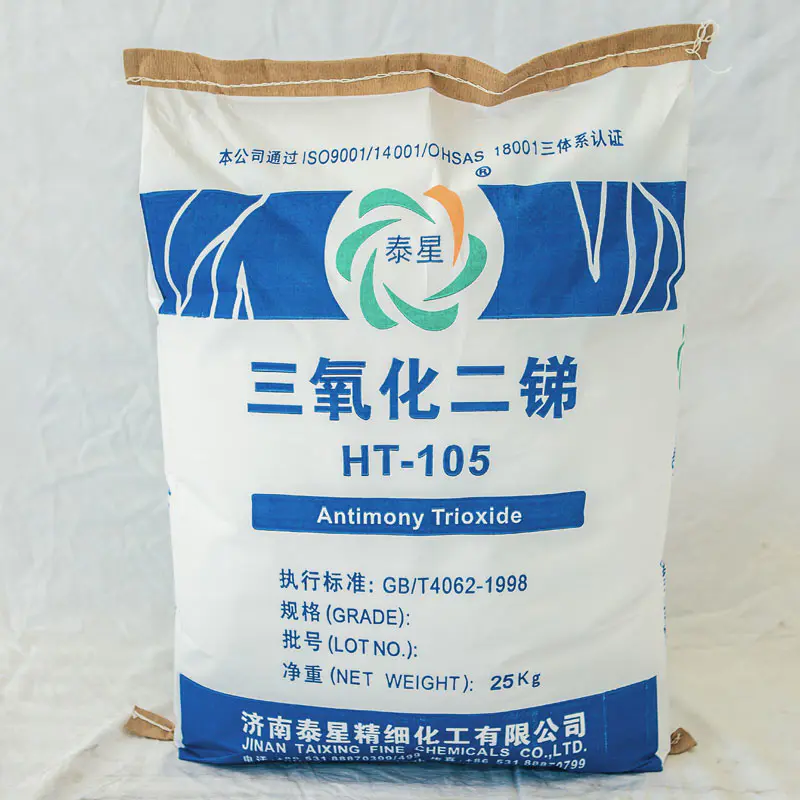
Antimony Trioxide


II. Systemaattinen ratkaisu: Kolminkertainen yhteistyöstrategia

Strategia 1: Pinnan kemiallinen modifiointi - agglomeroitumisen ajovoiman vähentäminen juuresta

Tämä on olennaisin ja tehokkain ratkaisu, joka käsittää kytkentäaineiden tai pinta-aktiivisten aineiden käytön Sb203:n "hydrofiilisen" pinnan muuntamiseksi "oleofiiliseksi" pinnaksi.

1. Silaanikytkentäainekäsittely:

·Mekanismi: Käytetään aminosilaania (kuten KH-550) tai epoksisilaania. Sen yleinen kaava on Y-R-Si (OR ') ∝. Siloksaanipään hydrolyysin jälkeen muodostuu stabiileja Si-O-M kovalenttisia sidoksia hydroksyyliryhmien (M-OH) kanssa Sb203:n pinnalle; Orgaanisen funktionaalisen ryhmän pää (Y) on yhteensopiva tai reaktiivinen polymeerimatriisin kanssa.

· Vaikutus: Vähentää merkittävästi jauheen pintaenergiaa, parantaa sen kostutettavuutta hartsin kanssa, heikentää olennaisesti hiukkasten välistä agglomeraatiovoimaa ja parantaa rajapintojen sitoutumista.

2. Pinta-aktiivinen aine/dispergointiainepinnoite:

·Mekanismi: Käytä steariinihappoa, titaaniesteriliitosainetta tai polymeeridispergointiainetta (kuten polyakrylaattia). Näiden molekyylien hydrofiiliset ryhmät on ankkuroitu Sb203:n pintaan ja hydrofobiset pitkät ketjut ulottuvat kohti hartsimatriisia muodostaen steerisen esteen estääkseen hiukkasia lähestymästä ja aggregoitumasta uudelleen.

· Vaikutus: Parantaa jauheen hajoamisen tehokkuutta ja dispersion vakautta sulassa, sopii erityisen hyvin korkean täyttöasteen järjestelmiin.


Strategia 2: Jauhesuunnittelu ja esidispersio – Raaka-aineen syöttötilan optimointi

Raaka-aineiden esikäsittely ennen pääsekoituslaitteistoon menemistä on ratkaiseva askel menestykseen.

1. Masterbatch-tekniikka (erittäin suositeltava):

· Valmista palosuojattu perusseos esipursottamalla korkea pitoisuusSb2O3(kuten 70-80 %) erittäin juoksevalla kantajahartsilla ja tehokkaalla dispersiovoitelujärjestelmällä rinnakkaisen kaksoisruuviekstruuderin kautta samaan suuntaan.

· Edut:

· Dispersio eteenpäin: Vaikein jauheen hajoamis-, aggregaatio- ja alkudispersioprosessi saadaan päätökseen masterbatch-valmisteluvaiheessa paremmissa prosessiolosuhteissa, kuten suuremmissa leikkausvoimassa ja erikoistuneemmissa ruuvikokoonpanoissa.

·Käyttäjäystävällinen: Loppukäyttäjien tarvitsee vain sekoittaa perusseos perushartsiin puhtaamman käsittelyn, tarkemman mittauksen ja lopulta korkean dispersion laadun ja hyvän toistettavuuden saavuttamiseksi.

2. Jauheen esisekoitus ja "esikostutus nestemäisellä lisäaineella":

·Sekoita nopeassa sekoittimessa ensin Sb2O3-jauhe pieneen määrään nestemäistä parafiinia, pienimolekyylipainoista polyeteenivahaa tai silikoniöljyä kostutusaineina, jotta neste pääsee tunkeutumaan aggregaattien rakoihin.

· Toiminto: Voitele hiukkaset, vähennä koheesiota ja mahdollista myöhempi mekaaninen leikkaus, jotta aggregaatit avautuvat tehokkaammin sen sijaan, että ne työntäisivät ne "lumipalloksi".


Strategia 3: Prosessoinnin reologian optimointi - tarkan "erotusvoiman" ja "jakautumisvoiman" soveltaminen

Vaikka raaka-aineita modifioidaan, lopullinen tasaisuus riippuu silti käsittelylaitteiston käyttämästä dispersion sekoitus- ja jakautumissekoitusvoimakkuudesta.

1. Kaksiruuviekstruuderin ruuvikokoonpanon tieteellinen suunnittelu:

· Dispergoitu sekoitusvyöhyke: Sulatusosan jälkeen muodostetaan vahva leikkausvyöhyke, joka koostuu vaivauslohkoista ja kierteitymistä estävästä elementistä. Vaivauskappaleiden kulma (kuten 90°) ja määrä on laskettava tarkasti järjestelmän viskositeetin perusteella, jotta saadaan aikaan riittävän suuri paikallinen leikkausjännitys aggregaattien rikkomiseksi.

· Hajautettu sekoitusvyöhyke: Sekoitusvyöhykkeen dispergoinnin jälkeen hampaan muotoiset sekoituselementit (TME) tai suuret lyijykierteiset elementit asetetaan usein jakamaan ja yhdistämään sulavirta ilman liiallista leikkausvoimaa, jolloin saavutetaan Sb2O3:n tasainen jakautuminen tilassa ja paikalliset pitoisuusgradientit eliminoidaan.

2. Prosessiparametrien erinomainen tasapaino:

· Lämpötila: Varmista, että sulamislämpötila on kohtalainen, jotta hartsin viskositeetti on alueella, joka voi siirtää tehokkaasti leikkausvoimia ilman korkeasta viskositeetista johtuvaa liiallista lämmön muodostumista.

· Ruuvin nopeus ja syöttönopeus: Mekaanisen energian syötön (SME) korkean suhteen ylläpitäminen on yleensä hyödyllistä dispersion kannalta, mutta on välttämätöntä välttää liiallista leikkausvoimaa, joka voi aiheuttaa polymeerin hajoamista tai Sb2O3:n "sintymistä" kohti tynnyrin seinämää tiheyserojen vuoksi.

·Tyhjiöpoisto: Aseta tehokas tyhjiöpoisto jakauman sekoitusosan jälkeen poistaaksesi pienimolekyylipainoiset haihtuvat aineet, joita pinnan modifiointiaineet tai voiteluaineet voivat synnyttää, ja välttää kuplien muodostuminen tuotteeseen.


III. Dispersiovaikutuksen arviointijärjestelmä: makrosta mikroon

·Makroarviointi: tuotteen paloa hidastavan toiminnan vakaus (useasta eristä ja eri paikoista otetun näytteenoton ja testauksen johdonmukaisuus); Mekaanisten ominaisuuksien tasapaino, erityisesti iskulujuus.

· Mikroskooppinen suora havainto:

· Pyyhkäisyelektronimikroskooppi (SEM): Tarkkaile tuotteen hauras murtumapintaa ja arvioi suoraan Sb2O3-hiukkasten agglomeraatiotila, hiukkaskoko ja rajapintojen sitoutuminen. Tasaisen dispersion tulisi ilmetä natiivihiukkasten tai erittäin pienten aggregaattien eristettynä uppoamisena hartsimatriisiin.

· Energiaa dispersiivinen röntgenspektroskopia (EDS) pintaskannaus: Antimonielementtien (Sb) pintajakauman analysointi visuaalisen kuvan saamiseksi elementtien jakautumisesta on kultainen standardi makroskooppisen dispersion tasaisuuden määrittämisessä.


Johtopäätös: Passiivisesta käsittelystä aktiiviseen suunnitteluun

Hajautusongelmaantimonitrioksidimuovissa on tyypillinen monitasoinen haaste, joka vaihtelee nanomittakaavasta (pintakemia), mikromittakaavasta (jauheagglomeraatio) makroskooppiseen mittakaavaan (käsittelyvirtauskenttä). Ratkaisu on systemaattisen suunnittelun omaksuminen:

Yksittäisillä menetelmillä (kuten yksinkertaisesti ruuvin nopeuden lisääminen) on usein rajallinen tehokkuus ja niihin liittyy sivuvaikutuksia. Onnistunut ratkaisu on väistämättä valita tai räätälöidä Sb2O3-tuotteita sopivalla pintamodifikaatiolla lähteestä; Esidispersiotekniikoiden, kuten masterbatch-käsittelyn, käyttöönotto välivaiheessa; Viimeisessä käsittelyvaiheessa sovelletaan räätälöityjä ruuvikonfiguraatioita ja prosessiikkunoita, jotka perustuvat reologiseen ymmärrykseen.

Komposiittimateriaalisuunnittelijoille dispersion käsitteleminen prosessimuuttujana, jota voidaan analysoida, suunnitella ja hallita, eikä ratkaisevana kroonisena sairautena, on ydinkyky korkean suorituskyvyn paloa hidastavien muovituotteiden vakaaseen tuotantoon, maksimoimalla halogeeniantimonin synergistinen vaikutus ja alentamalla kokonaiskustannuksia. Johtuuko tuotantosi hapettumisenestohäiriöiden aiheuttamasta hapettumishäiriöstä? Voimme tarjota täydellisen ratkaisun pintamodifioiduista jauheista/esidispergoidusta perusseoksesta prosessin diagnosointiin ja ruuvikonfiguraation optimointiin olemassa oleville laitteillesi, jolloin saavutetaan hallittava ja edistyksellinen dispersion laatu.

Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä